Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.


03 Sep 2026, Posted by MCH
ASA/ABS lapok: koextrudált, időjárásálló alapanyag hőformázott kültéri alkatrészekhez
Kérdezz meg mindenkit, aki vásárolt vákuumformázott gépháztetőt, és a történet megismétlődik: a sima ABS-ből kialakított alkatrészek élesnek tűnnek szállításkor, majd két-három nyarat töltenek a napon, sápadt, krétás és törékeny a szélük. A műanyag mechanikailag nem ment tönkre. Az ABS-ben lévő butadién gumi nem állja meg az ultraibolya fényt, és ez az egyetlen korlátozás az oka ASA/ABS lapok léteznek.
A rövid válasz a vásárlóknak: készítsen kültérre néző alkatrészeket egy ASA/ABS koextrudált lemezből, és tartalékoljon sima ABS-t azokhoz az alkatrészekhez, amelyek beltéren vagy burkolatokon belül élnek. Az ASA fedőréteg vállalja az időjárásállóságot, míg az ABS mag megtartja azt az ütési szilárdságot és alakformáló viselkedést, amelyet a meglévő szerszámok már elvárnak. Az alábbi szakaszok elmagyarázzák, hogyan működik a szerkezet, mit kell megadni, és hol térül meg a többletköltség.
Mi is valójában egy ASA/ABS lap?
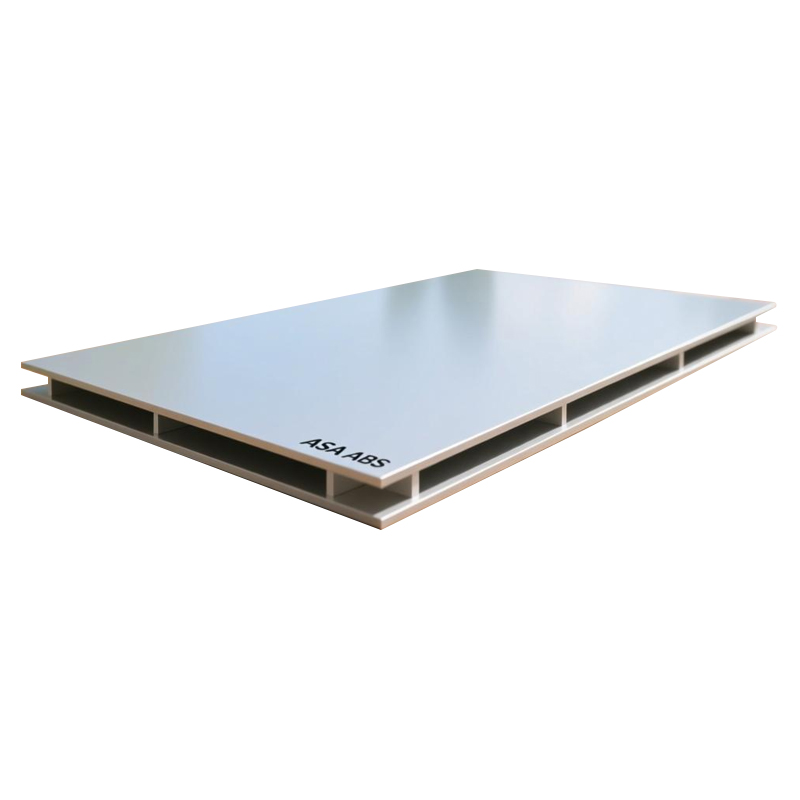
Az ASA/ABS lap egy koextrudált termék, nem pedig egy kevert vegyület, amelyet egyszer átengedtek a szerszámon. Az extrudálósor egyidejűleg két polimert táplál át egy közös szerszámon: ASA (akrilnitril-sztirol-akrilát) héjon ABS magon keresztül. Az egyoldalas szerkezetek az ASA-t az időjárásnak kitett felületre helyezik; a kétoldalas változatok, általában ASA/ABS/ASA-ként írva, védik a kész alkatrész mindkét oldalát.
A két réteg közötti kémiai rés név szerint kicsi, eredményben pedig nagy. Mindkettő sztirol, akrilnitril fázissal a merevség és gumi fázissal a szívósság érdekében. Az ABS-ben ez a gumi butadién, és molekulaszerkezete pontosan az, amit az UV-fény megtámad. Az ASA-ban a gumi fázis helyett akril-észter. Cserélje ki a gumit, és a felület napfény hatására megszűnik sárgulni és krétásodni.
A Cap-and-Core munkamegosztás
Az ASA héj vékony a maghoz képest, gyakran a teljes szelvény kis töredéke, de szinte az összes időjárási munkát viseli. Mivel a kupak teljes vastagságában pigmentált, a szín a felület szerves részét képezi, nem pedig a festékfilmben. Egy karcolás más árnyalatot tárhat fel alatta, de nincs olyan festék, amely úgy leválna, mint a szórt felületről.
Az ABS mag hozzájárul azokhoz a tulajdonságokhoz, amelyek miatt érdemes a lemezt alakítani: nagy ütőszilárdság, jó olvadási szilárdság a mélyvákuumhúzáshoz és a szabványos ABS-hez közeli alakítási hőmérséklet. A gyakorlatban ez azt jelenti, hogy a meglévő hőformázó szerszámok és fűtőprofilok minimális újraminősítéssel átkerülnek.
ASA/ABS vs. Sima ABS és Solid ASA
A legtöbb beszerzési döntéshez három jelölt ül az asztalon: sima ABS-lemez, ASA/ABS koextrudált lap és tömör ASA-lemez. Mindegyiknek van védhető helye. A gyakori hibák az, hogy fizetni kell az időjárásállóságért, amelyre egy alkatrésznek soha nem lesz szüksége, vagy kihagyni azokat az alkatrészeket, amelyekre egyértelműen szükség van.
| Tulajdonság | Sima ABS lap | ASA/ABS koextrudált lemez | Masszív ASA lap |
|---|---|---|---|
| Kültéri szín- és fényességmegtartás | Szegény; sárgák és kréták UV alatt | Jó a sapkás arcokra; a sapka az időjárási kötelezettséget viseli | Jó a teljes vastagságban |
| Ütésállóság | Magas | Magas, driven by the ABS core | Jó, általában keményebb és merevebb, mint az ABS |
| Hőformázó viselkedés | Könnyű, széles feldolgozóablak | Közel az ABS-hez; mély húzások és textúrarészletek jól átvitele | Formálható, de merevebb, esetleg módosítani kell |
| Relatív költség | Legalacsonyabb | Középső; a prémium a kupakréteget takarja | Magasest at equivalent gauge |
| Legjobb illeszkedés | Beltéri házak, belső alkatrészek, csomagolás | Kültéri házak, jármű külső kárpitozás, jelzések | Erős kitettségű részek, amelyek teljes mélységű időjárásállóságot igényelnek |
Még egy összehasonlítás számít a gyakorlatban: ASA/ABS versus festett ABS. A festés hozzáad egy folyamatlépést, egy meghibásodási módot forgácsok és hámlás formájában, valamint az újrafestési logisztikát az élettartam alatt. A beépített ASA-sapka eltávolítja a fényező műhelyt a színes kültéri alkatrészek egyenletéből, ezért sok autóipari és kültéri felszerelési program ebbe az irányba mozdult el.
Hogyan adjunk meg egy ASA/ABS-lapot
Mérő, sapkaréteg és sapkás felületek
A legtöbb hőformázott alkatrész ebben a családban nagyjából 1,5 és 6 mm közé esik, míg a nehezebb szelvényeket a szerkezeti panelekhez tartják fenn. Az ajánlattételhez kezdettől fogva két kérdés tartozik: hány oldalon van az ASA sapka, és a teljes vastagság mekkora részét képviseli a kupak. Az a rész, amelyik csak egy arcát mutatja az ég felé, sokszor egysapkásan is kedvezőbb áron vásárolható meg, míg egy kétoldalas tábla vagy spa panel mindkét oldalon védelemre szorul.
Szín, fényesség és textúra
Mivel a szín a kupakrétegben él, a színillesztés egy sapkaréteg gyakorlat. A beszállítók kiválaszthatják a kívánt árnyalatot, és fényességi szintet kínálnak a magasfényűtől a finom textúrájú mattig; a texturált felületek a szerszámnyomokat és a kisebb karcolásokat is elrejtik a nagy részeken. Kérjen aláírt színes táblát, és tartsa meg minden tételnél átvételi referenciaként.
Időjárási adatok, amelyeket érdemes megkérdezni
Az "időjárásálló" számok nélkül keveset jelent. Kérje meg a szállítótól a színkülönbséget (delta E) és a fényesség megtartását egy meghatározott gyorsított expozíció után, például xenon-ív vizsgálatot ISO 4892 vagy UV fluoreszcens expozíció után az ASTM G154 szerint, és állapodjon meg az expozíciós órákban és az áthaladási küszöbértékekben a gyártás előtt. Ez az egyetlen dokumentum megakadályozza a legtöbb vitát a szállítás utáni fakulással kapcsolatban.
Formázás és kikészítés az üzlethelyiségen
A padlón az ASA/ABS úgy viselkedik, mint az ABS mag, amelyre épül. Vákuumos formákat és nyomást formál a mélyhúzáshoz szükséges olvadási szilárdsággal, felveszi a finom textúrarészleteket a formából, és tisztán vág. A sztirolokhoz kifejlesztett ragasztók és oldószeres ragasztók általában működnek, és festék vagy dekorfólia is felvihető, ha egy projekt különleges hatást igényel.
Két gyakorlati figyelmeztetés érvényes. A védő PE maszkolófóliát a formázáson és kezelésen keresztül a végső összeszerelésig tartsa rajta, mert a karcos kupak az egyetlen hiba, amelyet ez az anyag nem tud elrejteni. És ha az alkatrész specifikációja lánggátlást ír elő, győződjön meg arról, hogy az FR-módosított változat is elérhető ugyanabban a konstrukcióban, ahelyett, hogy feltételezné a szabványos minőséget.
Ahol az ASA sapka megtérül
A közgazdaságtan egyszerű. Az ASA sapka többe kerül, mint a csupasz ABS, és éveken keresztül megkeresi ezt a pénzt mindenhol, ahol napfény éri az alkatrészt:
- Gépjárművek és haszongépjárművek külső díszítése: légterelők, tükörházak, hűtőrács burkolatok, teherautó karosszériaelemei, tetőboxok.
- Kültéri erőgépek: fűnyíró-traktor burkolatok, trimmer és láncfűrész burkolatok, generátorházak.
- Lakóautó és lakókocsi alkatrészek: karosszéria panelek, kerékjárati burkolatok, tetőre szerelhető berendezésházak.
- Távközlési, elektromos és vízügyi infrastruktúra burkolatai, amelyek egész évben kint vannak.
- Kültéri jelzőtáblák és reklámbemutatók, kerti és teraszbútorok, spa panelek és mezőgazdasági gépházak.
A beltéri alkatrészek ritkán indokolják a sapkát: az épületen belüli készülékházak, a belső burkolatok, az anyagmozgató tálcák és az autóbelső alkatrészek jól működnek a sima ABS-en. Ennek a határvonalnak az anyagjegyzék szakaszában való világos meghúzása az, ahol a megtakarítások élnek.
Vevői ellenőrzőlista rendelés előtt
- Erősítse meg, hogy hány oldal van ASA-sapkával és a sapka hányadát a teljes mérőeszközből.
- Adja meg a célszínt és a fényességet, és gyártás előtt írjon le egy színes táblát.
- Kérjen delta E és fényességmegtartási adatokat a gyorsított időjárástól, egyeztetett órákkal és küszöbértékekkel.
- Erősítse meg a mérő-, laposság- és lapméret-tűréseket, valamint a védőmaszkot a kupakkal ellátott arcokon.
- Korán érdeklődjön az FR minőségekről, ha a specifikáció vagy a végpiac megkívánja őket.
- Állapodjon meg arról, hogy az egyedi árnyalatok ismétlődő rendelése esetén hogyan lesz a kötegenkénti szín szabályozása.
Szállító kiválasztása ASA/ABS lapokhoz
Mivel az ASA/ABS egy koextrudált ötvözet termék, a beszállító összetétele és a gyártósor képessége ugyanolyan fontos, mint az adatlap. A Jiangsu MCH Technology (MCH) az ABS család köré építi fel termékskáláját: ABS, égésgátló ABS, PC/ABS, TPU/ABS és ASA/ABS lapok, valamint HDPE, HIPS és PMMA. A vállalat három gyártósoron testreszabja a színt, a vastagságot, a mintát és a méretet, és exportál Európába, Amerikába, Délkelet-Ázsiába és a Közel-Keletre. A vevő számára ez a szélesség gyakorlati szempontból számít: amikor egy program beltéri ABS-alkatrészeket kever kültéri ASA/ABS-alkatrészekkel, akkor az egyik szállító mindkettőben megtarthatja a szín- és mérőlogikát.
Kezdje a beszélgetést az alkatrész helyett az anyag nevével: hol él, mely arcok látják a napot, a célmérőt, a szín- és fényességi szabványt, valamint az időjárási küszöböt, amelyet elfogad. Ha ez az öt válasz van a táblázatban, az ASA/ABS árajánlat nem találgatás, hanem specifikáció lesz.
Kapcsolódó termékek
KÉRJ AJÁNLATOT
Szerzői jog © Jiangsu Mingchanghe Technology Co., Ltd. All Rights Fenntartva Műszaki műanyaglap-gyártók