Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.


23 Sep 2026, Posted by MCH
ASA/ABS lapok: Koextrudált időjárásálló alapanyag tartós kültéri alkalmazásokhoz
Szinte soha nem jelent penészedési hibát egy fehér felirat vagy egy gépburkolat, amely a kiszállítás napján jól néz ki, és két nyár után krétás rózsaszínűvé válik. Az aljzatot az ajánlattételi szakaszban rögzítették, és a szabványos ABS nem tudja megtartani a színt a szabadban segítség nélkül.
Az ASA/ABS lemez az az anyag, amelyhez a legtöbb konverter ekkor nyúl. Többe kerül, mint egy sima ABS-lemez, és kevesebb, mint egy ugyanolyan vastagságú tömör ASA vagy PMMA-lemez, és megtartja az ABS-processzorok által már naponta futtatott ütési viselkedést és gyártási szokásokat.
Működési definíció. Az ASA/ABS lemez egy koextrudált hőre lágyuló lemez, amely ABS magból készül, vékony ASA (akrilnitril-sztirol-akrilát) fedőréteggel, amely az extrudálás során az egyik vagy mindkét felülethez van olvasztott. A kupak hordozza a színt és az UV-állóságot; a mag viseli a vastagságot, a merevséget és a költségeket.
Mi is az ASA/ABS lap valójában?
Az ASA/ABS lemez két anyagból álló termék, nem keverék, és ez a megkülönböztetés határozza meg, hogyan viselkedik egy panel öt nyár után a tetőn.
A mag ABS, amelynek szívóssága butadién gumiból származik. A butadién telítetlen kettős kötéseket tartalmaz, és az ultraibolya fény és az oxigén közvetlenül megtámadja ezeket a kötéseket, ezért a védtelen ABS kréták elhomályosulnak és sárgák. A kupak a butadiént akril-észter gumival helyettesíti, amely egy telített gerinc, amely festék, film vagy átlátszó bevonat nélkül ellenáll ugyanennek a támadásnak.
Mindkét polimert egy sajtolószerszámba adagolják, és még megolvadva kötik össze, így nincs ragasztóvonal és nincs megemelhető filmél. A kupak és a mag együtt tágul és összehúzódik a hőformázás és a kültéri burkolat napi hőciklusa révén.
A beszállítók háromféle módon biztosítják az ASA-védelmet
- Koextrudált kupak. Körülbelül 0,2-0,8 mm ASA felületenként, a szerszámba olvasztva. Megjósolható időjárás, nincs delaminációs kockázat, és túléli a mély húzást.
- ASA/ABS ötvözet. A teljes vastagságban egyenletes és általában olcsóbb, de az UV-teljesítmény attól függ, hogy az ASA fázis mennyire egyenletesen helyezkedik el a felületen. A friss felület marása vagy csiszolása eltávolítja a védelmet.
- Laminált fólia. ABS-maghoz ragasztott ASA vagy PVDF fólia. Magas fényű, jó időjárásállóság, de az élek felemelkedhetnek és a levegő beszorulhat formázás közben.
A kupak a termék. Ha az árajánlaton az szerepel, hogy ASA/ABS, de nem tudja megnevezni a kupak vastagságát milliméterben, és nem tudja megmondani, hogy a kupak egy vagy két oldalon ül-e, akkor ismeretlent vásárol. Tegye fel a számot a rajzra és a megrendelésre.
A dedikált koextrudálási vonalakat üzemeltető lapgyártók általában együtt teszik közzé a kupak vastagságát és az időjárási teljesítményt, így találgatás nélkül összehasonlíthatja a minőségeket. Ez a technikai megjegyzés koextrudált ASA/ABS alapanyag hőformázott kültéri alkatrészekhez megmutatja, hogyan jelenítik meg ezeket az információkat általában.
Miért határozza meg az ASA sapka a kültéri élettartamot?
Az ASA/ABS panel kültéri élettartamát a kupakréteg határozza meg, nem a lap vastagsága. Egy 1,5 mm-es lap 0,6 mm-es kupakkal minden alkalommal túléli a 0,15 mm-es kupakkal ellátott 4 mm-es lapokat.
Színeltolódás 3 dE alatt nagyjából 2000 óra gyorsított időjárás után Tipikus koextrudált ASA/ABS eredmény, 10 dE vagy több ellen védetlen ABS esetén, azonos expozíció mellett
A kréta az elsőként jelentkező látható tünet. A felületi gyanta halvány porrá bomlik, amely felfogja a szennyeződéseket, és nem polírozható vissza, a fényesség elvesztése pedig jóval a szín elmozdulása előtt mérhető.
A kupak UV-szűrőként is működik. Az egyébként az ABS-magot elérő energia az első néhány tizedmilliméterben elnyelődik, így a mag sokkal tovább tartja ütőszilárdságát, mint az azonos vastagságú, védetlen ABS. Az igazi gyengeség inkább mechanikai, mint vegyi: villás targoncával kaparja át a kupakot, és a lebomlás ebben a karcolásban megindul, majd oldalra terjed.
| Lap típusa | UV- és színstabilitás | Ütésszilárdság | Hőformázás | Relatív költség |
| Sima ABS | Szegény a szabadban, kréták és sárgák | Magas | Kiváló | Legalacsonyabb |
| Koextrudált ASA/ABS | Nagyon jó, színeltolódás jellemzően 3 dE alatt | Magas | Kiváló | Mérsékelt |
| PC/ABS UV csomaggal | Meglehetősen jó, látható eltolódás hosszú expozíciónál | Nagyon magas | Jó, szárítást igényel | Mérsékelt to high |
| PMMA akril | Kiváló | Alacsony, ütés hatására törékeny | Korlátozott | Mérsékelt |
Specifikációk, amelyek meghatározzák az illeszkedést, a költségeket és az átfutási időt
Öt szám határozza meg az ASA/ABS laprendelés árának nagy részét, az átfutási időt és a kockázatot: teljes vastagság, kupakvastagság, lapméret, vastagságtűrés és felületi textúra.
1,0-12 mm Közös vastagsági tartomány
0,3-0,8 mm ASA sapka arcra
plusz-mínusz 0,1-0,3 mm Tipikus vastagságtűrés
2000 x 3000 mm-ig Közös lapméret
A színt, a vastagságot, a textúrát és a vágási méretet megrendelésenként határozzák meg, és általában a félkész ASA/ABS alapanyag a kiindulási pont minden másodlagos művelet, például formázás, nyomtatás vagy marás előtt.
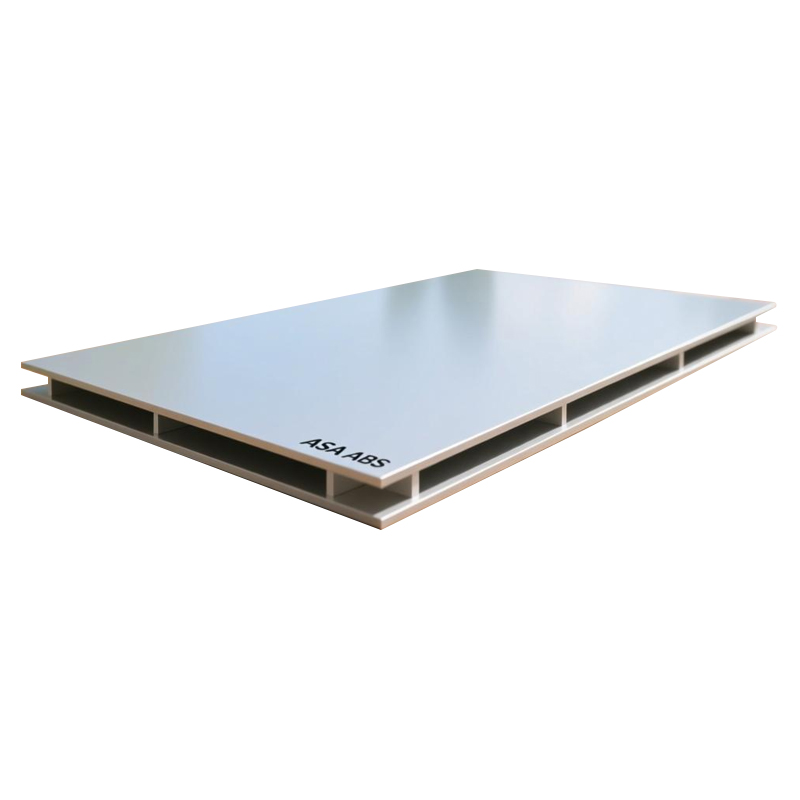
 ABS/ASA félkész lapok Az ASA/ABS félkész lapok egyesítik az ASA és ABS anyagok előnyeit, kivételes időjárásállóságot és mechanikai teljesítményt nyújtva. A felület sima... Termék megtekintése →
Mit írjunk a rajzra
- A kupak vastagsága és azt, hogy mely felületek hordozzák, beleértve azt is, hogy a belső felületnek szüksége van-e védelemre.
- A szín a fizikai szabványhoz igazodik, soha nem a képernyő képéhez vagy a telefon fotójához.
- Felületi textúra, akár szőrsejt, akár matt vagy fényes, plusz a szemcsék iránya.
- Vastagságtűrés és síkság, különösen nagyméretű, nyomtatandó vagy laminált paneleknél.
- Maszkoló fólia és átlapolás, így a lap jelöletlenül érkezik a formázási vonalra.
Kezelje a sapka vastagságát specifikációs vonalként, ne marketing jelzőként. A 0,2 mm-es kupak és a 0,6 mm-es kupak ugyanazon a néven különböző termékek, és eltérő sebességgel öregednek.
| Vastagság | Tipikus rész | Miért ez a tartomány |
| 1,0-2,0 mm | Jelzőlapok, világítódoboz-panelek, lapos díszítés | Kis súly, könnyen nyomtatható és vágható |
| 2,0-3,0 mm | Felszerelés burkolatok, lakókocsi és utánfutó kárpitozás, gépvédők | A merevség és az alakíthatóság egyensúlya |
| 3,0-5,0 mm | Hőformázott házak, szaniter panelek, mezőgazdasági burkolatok | Mély húzások, amelyek még mindig használható falvastagságot hagynak maguk után |
| 6,0-12 mm | Szerkezeti kültéri panelek és burkolatok | Csavartartás és a panel merevsége |
Gyártás: alakítás, megmunkálás és illesztés
Az ASA/ABS lemez hőformázása ugyanazon a berendezésen történik, mint az ABS, egy különbséggel, ami magával ragadja az embert: a kupak vékony bőr, és a lemezzel együtt vékonyodik, ahol az alkatrészt mélyre húzzák.
Hőformázás és vákuumformázás
- Szárítsa meg a lapot 2-4 órán át 80 Celsius fokon, ha nedves levegőn tárolta.
- A lap felületét a lapon mérve nagyjából 140-165 Celsius-fokra melegítsük, ne a sütőben.
- Tartsa a húzási arányokat 1,5:1 közelében, ahol a megjelenés számít, és adjon hozzá nagyvonalú saroksugarakat.
- Hűtsük le 80 Celsius fok alá a formában, mielőtt kivesszük a formából, hogy elkerüljük a vetemedést.
Megmunkálás, marás és illesztés
- Használjon éles keményfém szerszámot nagy orsófordulatszámmal és mérsékelt előtolással, hogy megakadályozza a kupak elkenődését.
- Kerülje az erős csiszolást a szabad felületeken, ami eltávolítja a védőréteget.
- Az oldószeres és az ultrahangos hegesztés jól működik az ABS alapú magokon.
- Az öntapadó ragasztáshoz csak a mag oldalán kell enyhe kopás és oldószeres törlőkendő.
- Szárítsa meg a lapot. Két-négy órán át 80 Celsius fokon, párás körülmények között tárolt állomány esetén, majd vigye a formázási területre.
- Formázási hőmérsékletre melegítjük. A lap felülete 140-165 Celsius fok, a sütő alapértéke helyett kontaktszondával ellenőrizve.
- Formázza és tartsa. Alkalmazzon vákuumot vagy nyomást, majd tartsa lenyomva, amíg a felület annyira lehűl, hogy felvegye a szerszám formáját.
- A formába hűtjük. 80 Celsius-fok alatt a formából való kibontás előtt, amely szabályozza a csavarodást és a kupakon az átnyomtatást.
- Vágja le és fejezze be. CNC vágás, élek polírozása és bármilyen maszk eltávolítása, a kupak tartása a szabad felületen.
Sapkaritkító matematika. A 0,5 mm-es, 30 százalékban megfeszített kupak úgy viselkedik, mint egy 0,35 mm-es sapka a húzás legmélyebb pontján. Állandó kültéri részeken a kupakot a feszített vastagságra kell méretezni, nem a sík lapra.
Ahol megkeresik az ASA/ABS lapok árát
Az ASA/ABS lemez mindenhol megtérül, ahol egy alkatrész napsütésnek és időjárásnak néz ki, de nincs szüksége az akril optikai tisztaságára vagy a kompozit panelek merevségére.
- Kültéri épületelemek, például burkolatok, homlokzati elemek, tetőszegélyek és ablakkeretek.
- Lakókocsik, lakóautók és haszongépjárművek külső borításai, ahol a színnek túl kell élnie az éveket az úton és a napsütésben.
- Jelzőtáblák és világítódobozok, ahol egy festett vagy filmezett panel átalakításra szorul.
- Mezőgazdasági és építőipari berendezések huzata, amely lemosható plusz UV-sugárzással.
 ABS/ASA kültéri építőanyagok Az ASA/ABS kültéri építőanyagok fejlett technológiával készültek, ötvözve az ASA kivételes időjárásállóságát az ABS nagy szilárdságával,... Termék megtekintése →
Teljes költség nézet. A festett ABS alkatrész hordozza a festéket, a maszkolási munkát, a kötési időt, a selejt arányt és az újrafestési ciklusokat. A festetlen ASA/ABS alkatrész nem hordozza ezeket. Egy két négyzetméteres külső panelen a festési útvonal gyakran többe kerül, mint az ASA kupakréteg valaha.
Gyakorlati kiválasztási ellenőrzőlista
Futtassa le ezt az öt ellenőrzést, mielőtt jóváhagyna egy ASA/ABS-ajánlatot, mert mindegyik elakadt egy projekt valahol.
- Kupak vastagsága írásban. Milliméter laponként, a rajzon és a megfelelőségi tanúsítványon.
- Viharos minta, nem szállított minta. A friss panel semmit sem mond a színstabilitásról.
- A folyamathoz igazított tolerancia. A mélyhúzású részek szűk tűrése kidobott pénz, a laza tűrés egy lapos nyomtatott panelen selejt.
- Fizikai színszabvány. Egy chip vagy plakk, nem pedig egy kalibrálatlan monitoron renderelt digitális fájl.
- Alakítási próba a valódi eszközön. A megrendelés feladása előtt erősítse meg a kupak elvékonyodását a legmélyebb ponton.
Kérjen egy 300 x 300 mm-es mintát pontosan a vásárolni kívánt kupakvastagságban, alakítsa ki a gyártóeszközön, és egy formált darabot hagyjon a szabadban egy teljes szezonra. Ez az egyetlen teszt több kérdésre ad választ, mint bármely adatlap-összehasonlítás.
Gyakran ismételt kérdések az ASA/ABS lapokkal kapcsolatban
Az ASA/ABS ugyanaz, mint az UV adalékos ABS?
Nem. Az UV-csomag magában az ABS-ben lassítja a lebomlást, de a butadién gerinc továbbra is a gyenge pont marad, és az adalékanyag idővel elfogy. Az ASA/ABS helyettesíti a sérülékeny polimert a felületen, így a védelem nem fogy ki úgy, ahogyan az adalékok teszik.
Az ASA/ABS lemez hőformázható repedés nélkül?
Igen, és ugyanazon a berendezésen működik, mint az ABS. Szárítsa meg a lapot 2-4 órán keresztül 80 Celsius-fokon, ha felszívta a nedvességet, melegítse fel a felületet 140-165 Celsius-fokra, és hűtse 80 Celsius-fok alá, mielőtt kibontja. Az éles sarkokhoz és a durván 1,5:1 feletti húzási arányokhoz extra sugárra van szükség.
Milyen vastag legyen az ASA kupak egy állandó kültéri alkatrészhez?
Erős napsütésben történő tartós külső expozíció esetén a szokásos munkatartomány 0,4-0,6 mm fedőfelületenként, formázás után mérve. A 0,2–0,3 mm-es kupakok gyakoriak a rövid élettartamú alkatrészeken és árnyékolt vagy beltéri alkalmazásokon.
Az ASA/ABS panelt festeni vagy átlátszó bevonattal kell ellátni?
Nem. A kupak a befejezés. A festés költséget, folyamatlépéseket és új hibapontot jelent, és az ASA festék tapadása gondos előkészítést igényel. A kivétel az ASA gyantában egyáltalán nem párosítható szín, ahol a festett ABS alkatrész még mindig olcsóbb lehet.
Egy ASA/ABS rendelés sikeres vagy sikertelen a rajz egy sorában. Igazítsa a sapka vastagságát a valós expozícióhoz, tegye lehetővé a vékonyítást a legmélyebb húzásnál, a munka többi része pedig a szokásos ABS-feldolgozást követi. Az MCH Technology által gyártott műszaki műanyag lapanyagok szélesebb választékát lásd a műszaki műanyag lap tartomány .
Kapcsolódó termékek
KÉRJ AJÁNLATOT
Szerzői jog © Jiangsu Mingchanghe Technology Co., Ltd. All Rights Fenntartva Műszaki műanyaglap-gyártók